اینورتر جوش آرگون پالسی
اینورتر جوش آرگون پالسی برای کاربری طراحی شده است که به کنترل جریان در جوشکاری TIG و مدیریت گرمای ورودی نیاز دارد. در این گروه، دستگاه باید بهصورت مستقل قابلیت جوش آرگون و تنظیم پالس را داشته باشد؛ صرف شباهت ظاهری به اینورترهای الکترود دستی یا وجود واژهٔ «جوشکاری» در عنوان، ملاک قرارگرفتن در این دسته نیست. قبل از انتخاب مدل، نوع فلز، ضخامت قطعه، شکل اتصال، شرایط برق کارگاه و اقلام لازم برای راهاندازی را جداگانه بررسی کنید.
جوش آرگون پالسی چه تفاوتی دارد؟
در حالت پالسی، جریان خروجی میان سطحهای تنظیمشده تغییر میکند. این روش میتواند کنترل حوضچهٔ جوش و گرمای واردشده به قطعه را در کارهای ظریف آسانتر کند، اما نتیجه به تنظیم درست جریان، زمانبندی پالس، نوع الکترود تنگستن، گاز محافظ و مهارت جوشکار وابسته است. پالس بهتنهایی تضمین نمیکند که هر ورق نازک بدون تاب یا هر جنس فلز با کیفیت یکسان جوش بخورد. برای هر پروژه ابتدا روش جوش و محدودهٔ تنظیمی مجاز دستگاه را با جنس و ضخامت قطعه تطبیق دهید.
در جوش TIG، قوس میان الکترود تنگستن و قطعه برقرار میشود و گاز محافظ محیط قوس را پوشش میدهد. کیفیت گاز، وضعیت نازل و فاصلهٔ مشعل از قطعه بر نتیجه اثر دارند. برخی دستگاههای این گروه علاوه بر TIG، حالت جوش الکترود دستی ARC یا MMA دارند. وجود این حالت باید در مشخصات همان مدل و صفحهٔ کنترل آن تأیید شود؛ آن را به همهٔ دستگاههای آرگون تعمیم ندهید. توانایی جوش الکترود دستی نیز به معنی یکسانبودن اقلام لازم برای دو روش نیست.
چگونه جریان و چرخهٔ کاری را بخوانیم؟
بازهٔ جریان خروجی، حد پایین و بالای قابلتنظیم دستگاه را نشان میدهد، اما عملکرد پیوسته در جریان بیشینه موضوع دیگری است. چرخهٔ کاری نسبت زمان کار مجاز در دورهٔ آزمون سازنده است و باید همراه جریان و شرایط آزمون خوانده شود. عدد ۲۰۰ آمپر در نام یک دستگاه، بهتنهایی وعدهٔ کار بیوقفه در همان جریان نیست. هنگام مقایسه، ولتاژ تغذیه، بازهٔ جریان، چرخهٔ کاری، تهویه و محافظت حرارتی را با هم بسنجید.
اگر یک مقدار فنی در صفحهٔ محصول و دفترچهٔ همان مدل یکسان نباشد، از حدس یا انتقال عدد مدل نزدیک استفاده نکنید. بهویژه مقادیر جریان ورودی، ضریب توان و دورهٔ گارانتی ممکن است در چاپهای مختلف مدارک با شیوهٔ بیان یا دامنهٔ متفاوت دیده شوند. در صفحهٔ هر محصول، مشخصات مشترک و قابلاتکا باید روشن باشد و موارد اختلافی پیش از انتخاب قطعی با سازنده یا خدمات پس از فروش بررسی شود.
تجهیزات لازم برای راهاندازی TIG
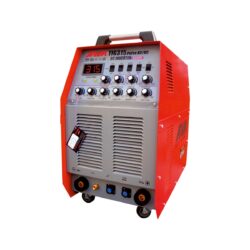
خود اینورتر فقط یک بخش از مجموعهٔ جوشکاری است. بسته به محتویات دقیق همان مدل، ممکن است مشعل TIG، رگلاتور، کپسول گاز محافظ، شلنگ مناسب، الکترود تنگستن، کابل اتصال و تجهیزات ایمنی جداگانه لازم باشد. تصویر دستگاه یا عکس بسته اثبات وجود همهٔ این اقلام در کارتن نیست. فهرست اقلام همراه را از منبع رسمی همان کد مدل بخوانید و پیش از سفارش لوازم جانبی، نوع اتصال، جریان مجاز و سازگاری مشعل را تأیید کنید.
برای جوش الکترود دستی نیز کابل و انبر جوش، انبر اتصال و الکترود مناسب کار لازم است. مناسببودن یک الکترود تنها از روی عبارت «ARC» نتیجه نمیشود؛ قطر الکترود و جریان پیشنهادی آن باید با ظرفیت و تنظیم دستگاه هماهنگ باشد. اگر کارگاه به هر دو روش نیاز دارد، برنامهٔ تهیهٔ اقلام هر روش را جداگانه تنظیم کنید تا هزینهٔ واقعی راهاندازی پنهان نماند.
انتخاب برای ورق نازک و قطعهٔ حساس
در قطعات نازک، کنترل گرمای ورودی و ثابتماندن قوس اهمیت زیادی دارد. قابلیت تنظیم پالس میتواند به مدیریت این شرایط کمک کند، ولی انتخاب صحیح همچنان به آمادهسازی لبه، تمیزی سطح، نوع فلز، جریان آغاز و سرعت حرکت دست وابسته است. برای کار روی قطعات حساس، ابتدا روی نمونهٔ همجنس آزمایش کنید و پارامترها را بر اساس نتیجهٔ واقعی اصلاح کنید. از یک مقدار تبلیغی واحد برای همهٔ ضخامتها استفاده نکنید.
دسترسی به محل اتصال و موقعیت جوشکاری نیز بر انتخاب ابزار اثر دارد. طول و انعطاف کابل، قرارگیری کلیدهای دستگاه و امکان مشاهدهٔ تنظیمات در کارگاه ممکن است برای یک پروژه از حداکثر جریان مهمتر باشد. وزن دستگاه به حملونقل کمک میکند، اما باید روشن باشد که وزن اعلامشده مربوط به خود دستگاه است یا مجموعهٔ آمادهٔ کار. برای استفادهٔ بیرونی، رطوبت، گردوغبار و درجهٔ حفاظت بدنه را مطابق دستور سازنده جدی بگیرید.
ایمنی برق، گاز و نور قوس
پیش از روشنکردن اینورتر، اتصال زمین، کابل، دوشاخه، مسیر گاز و تهویهٔ محل را کنترل کنید. جوشکاری در محیط مرطوب یا با کابل آسیبدیده خطر برقگرفتگی دارد. نور قوس و پاشش ذرات نیز به چشم و پوست آسیب میرساند؛ ماسک جوشکاری با درجهٔ تیرگی مناسب، پوشش بدن و حفاظت افراد نزدیک محل کار ضروری است. در محیط بسته، تهویهٔ مناسب و شناخت خطرات گاز محافظ اهمیت دارد. توصیههای این صفحه جای دستور دقیق دفترچهٔ دستگاه و ضوابط ایمنی کارگاه را نمیگیرد.
مقایسهٔ مدلها در این دسته
برای مقایسهٔ منصفانه، ابتدا مطمئن شوید مدل دقیق روی بدنه، دفترچه و صفحهٔ محصول یکی است. سپس روشهای پشتیبانیشده، بازهٔ جریان خروجی، چرخهٔ کاری، ولتاژ ورودی، روش آغاز قوس، وزن و اقلام همراه را کنار هم قرار دهید. تفاوت مدل پالسی با مدل سادهٔ TIG باید از کنترلهای دستگاه و سند همان مدل روشن شود. اگر دادهای در منابع رسمی ناسازگار است، آن ردیف را تا روشنشدن اختلاف از تصمیم قطعی حذف کنید.
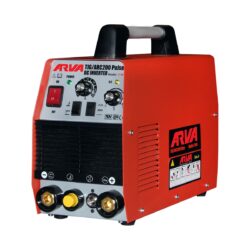
مدل آروا ۲۱۴۰ نمونهای از دستگاه TIG/ARC پالسی در این گروه است. مشخصات و تصاویر آن را در صفحهٔ همان کالا بررسی کنید. دستهبندی به شما کمک میکند گزینههای همکارکرد را کنار هم ببینید، اما انتخاب نهایی باید بر اساس نیاز واقعی کارگاه، مدارک معتبر همان مدل و وضعیت خدمات پس از فروش انجام شود.